

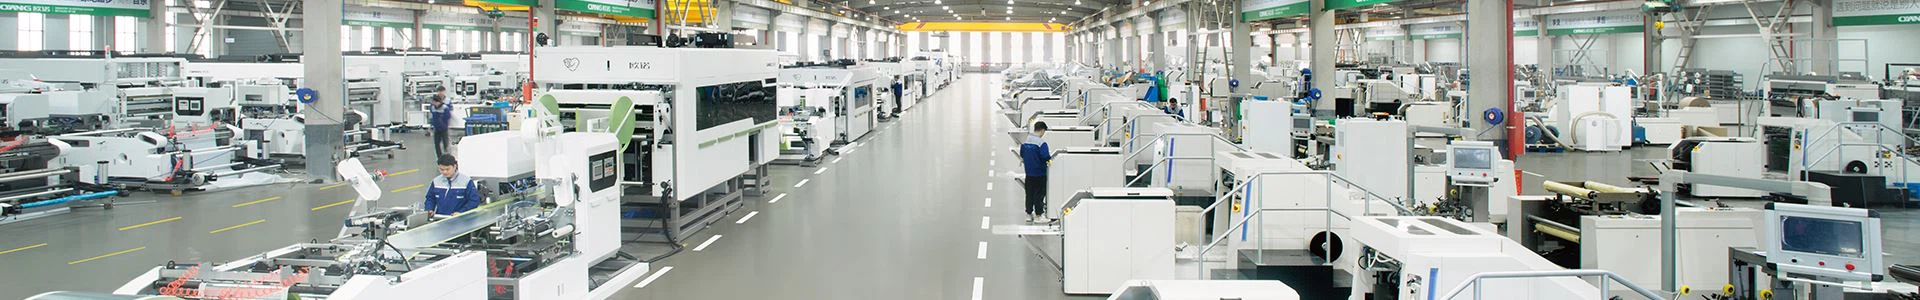
הפופולריות של שקיות נייר חומות בקמעונאות, בשירותי מזון ובמצרכים מחפה על מורכבות הציוד המשמש לייצורן.מכונת שקיות נייר חום אוטומטיתממיר נייר קראפט לשקיות מוגמרות ושמישות באמצעות רצף של פעולות מכניות מתואמות היטב, כאשר כל שלב בבנייה בונה על הקודם. הבנה כיצד המכשיר עובד יכולה לשפוך אור על מדוע שקית נייר קראפט הפכה לפורמט הדומיננטי של אריזה בת קיימא-ואילו החלטות הנדסיות קובעות את היקף הייצור שלה.
מאמר זה מציג את עיקרון העבודה של מכונות שקיות נייר החל מהזנה של חומרי גלם ועד פלט שקיות מוגמר, לרבות תת-מערכות הליבה, האינטראקציה ביניהן והגורמים הטכניים הקובעים את איכות השקיות ויעילות הייצור.'

למה נייר חום חום?
לפני בחינת המכונה עצמה, גלה מדוע נייר קראפט הוא החומר המועדף למחלקת מכשירים זו.
נייר קראפט מיוצר בתהליך כימי. תהליך זה משתמש בנוזל גופרתי אלקלי כדי להוציא ליגנין מסיבי העץ. אז שיטה זו שומרת על הסיבים יותר משיטות אחרות. אז זה נותן לנייר חוזק קריעה וחוזק משיכה גבוהים בהרבה. תהליך הקראפט הופך גם יותר חומר גלם - כולל עץ רך ועץ קשה - לעיסה שמישה. אז הנייר שומר על הצבע החום הטבעי של סיבי העץ. ואתה לא צריך להוסיף אקונומיקה.
לכן מחקרים של חומרי אריזה הראו שלנייר קראפט יש עמידות-נשיאת עומס ועמידות בפני שחיקה טובים יותר מאשר סוגי נייר אחרים. אז זה מסביר מדוע נייר קראפט הוא הבחירה הטובה ביותר לעבודות אריזה שבהן הקשיחות הכי חשובה. אותם מאפיינים הופכים את נייר הקראפט לאידיאלי עבור-אוטומציה במהירות גבוהה-החומר יכול לעמוד בלחצים מכניים של הזנה, קיפול ואיטום ללא קריעה או שחרור.
קרן מתגלגלת: מגלגול לנטוורקינג
מכונות שקיות נייר פועלות על בסיס הזנת גליל, כלומר הן מחלצות נייר מהגליל הראשי במקום מעבדות נייר חתוך מראש.- בחירת עיצוב זו היא בסיסית להבנת פעולות המכונה.
המכונת שקיות נייר חום אוטומטיתמתחיל עם גליל נייר המותקן על פיר מתפרק, בדרך כלל בחלק האחורי או העליון של המתלה. לוחות רשת נייר קראפט-מתמשכים-עוברות דרך סדרה של גלילי מנחים ומערכת בקרת מתח רשת כשהם נכנסים לקו הייצור.
בקרת מתח צילינדר היא אחת הפונקציות הקריטיות ביותר בפיתול ציוד אריזה. מתח יציב יכול למנוע רצועות (תנועה לרוחב), קמטים ופגמים ביצירת שקיות. רוב שקי הנייר החום האוטומטיים והמודרניים משתמשים במערכות בקרת מתח-סגורות עם אלמנטים למדידת כוח או זרועות ריקוד המודדות ברציפות את מתח הרשת ומכוונות את מומנט הבלמים של הציר המתפרק בזמן אמת.
כשהרשת עוברת דרך המכונה, היא עוברת דרך מספר תחנות פונקציונליות מסודרות ברצף. כל אתר מבצע פעולה מסוימת, ואיכות התפוקה של כל אתר משפיעה ישירות על מה שהאתר הבא יכול להשיג.
דְפוּס
עבור תיקים הדורשים מיתוג, מידע על מוצר או דפוסים דקורטיביים, עמדת העיבוד הפעילה הראשונה היא יחידת ההדפסה. מכונות שקיות נייר מאמצות בדרך כלל הדפסה פלקסוגרפית, המתאימה מאוד למשטח נקבובי ולפעולה-ת גבוהה של נייר קראפט.
הדפסה פלקסוגרפית משתמשת בפלטת פלקסו מוגבהת המותקנת על גליל מסתובב כדי להעביר דיו ישירות אל פני הרשת. עבור שקיות נייר קראפט, השיקול הקריטי ביותר בתהליך ההדפסה הוא הדבקה של הדיו ודיוק רישום ההדפסה.
שינויים בתכולת הלחות של נייר קראפט ישפיעו על יכולת הספיגה וההידבקות של הדיו. מכונות הדפסה גמישות על מכונות שקיות נייר קראפט אוטומטיות לחלוטין כוללות בקרת צמיגות דיו, ויסות טמפרטורת רולר אנילוקס (גלגלת מדידה) וויסות לחץ הרושם כדי לשמור על איכות הדפסה עקבית לאורך רוחב הרשת ותהליכי ייצור שונים.
רישום הדפסה מתייחס ליישור של כל צבע הדפסה ביחס לאינטרנט וליחידות ההדפסה הקודמות. שגיאות רישום עלולות לגרום לגרפיקה לכבות. זה נכון במיוחד עבור תיקי חנות ממותגים. אז מערכת רישום-בדיוק גבוה משתמשת בחיישני אור כדי לראות סימני רישום על הנייר הנע. אז הוא מזיז אוטומטית את גליל ההדפסה כדי לתקן את ההיסט לפני שהוא מצטבר.
כך שמכונות שלא צריכות להדפיס יכולות לדלג לחלוטין על קטע ההדפסה. אז הנייר יכול לעבור ללא שינויים. זה נפוץ עבור שקיות קראפט פשוטות בחנויות מכולת ומסעדות.
הדבקת צד: יצירת צינורות
לאחר הדפסה (או אי הדפסה באמצעות מכונת דפוס), נייר האינטרנט נכנס לאיטום צד או לקטע דבק בצד. זה כאשר הרשת השטוחה מתחילה לקבל צורה גלילית ובסופו של דבר הופכת לשקית.
לאחר מכן, קצוות הנייר מכופפים כלפי מעלה ואז מביאים לכיוון קו האמצע. אז שני קווים מקבילים של דבק - בדרך כלל דבק חם נמס עם חריץ חריץ, או דבק קר עם מערכת גלילים - מונחים לאורך שני הקצוות של הנייר. ואז כשהקצוות נפגשים באמצע, הם יוצרים צינור רציף.
איכות היווצרות הצינור קובעת הכל במורד הזרם. אם הדבק מיושם בצורה לא אחידה, או שהקצוות אינם במיקום הנכון, זה יכול להוביל לתפרי צד לא עקביים, חוזק קשר נמוך או הטיית גודל, להשפיע על ביצועי המילוי והערימה.
רוחב הרשת הצינורית נקבע בהתאם לגודל שקית המטרה. עבור מכונה נתונה, רוחב הצינור מתכוונן בדרך כלל בטווח על ידי מיקום מחדש של לוחית העיצוב וגליל ההנחיה. יכולת התאמה זו מאפשרת לאותה מכונה לייצר שקיות ברוחב שונה-למרות ששינוי פורמט מלא כרוך בשינוי מיקום מכני ולא רק בהתאמת פרמטרים.
התחתית מתכווצת ומתקפלת- מראש
לאחר מכן מעבירים את הצינור הרציף דרך קטע הדפוס התחתון, שהוא צינור ההכנה המתקפל בתחתית הכיס. חלק זה כולל בדרך כלל גלגל מתקפל וסדרה של לוחות מתקפלים- מראש.
לחץ על קו קפל מוגדר דרך הצינור במרווח קבוע המתאים לגובה השקית הנדרש. גלגל הקמטים מפעיל לחץ מבוקר על סדן הגומי דרך גלגלת פלדה חריפה, ויוצר קמטים מדויקים מבלי לחתוך או לפגוע בסיבי הנייר. יש לקבוע בקפידה את העומק והמיקום של הקמטים: קמטים רדודים מדי עלולים להפריע להיווצרות נכונה; קמטים עמוקים מדי מחלישים את הנייר.
לאחר הקפל, צלחת הקיפול- מראש מקפלת בעדינות את תחתית הצינור פנימה לאורך קו הקפל כהכנה לשלב הסופי והקיפול התחתון והאטימה. גישה מדורגת זו-תחילה קיפול, ולאחר מכן-קיפול- מונעת מהחומר להתכווץ או להתקמט כשהוא מתקפל לבסוף, מה שחשוב במיוחד לקשיות גבוהה יותר על נייר חום.
קיפול תחתון ואיטום תחתון
החלק התחתון המקופל-המוכן נכנס לתחנת הקיפול והאיטום התחתונה, אחד החלקים המכניים המורכבים ביותר של המכונה.
כאן, מכשיר מתקפל תחתון-בדרך כלל סדרה של לוחות מתקפלים הדדיים או גלגלים מתקפלים מסתובבים-משלים את הקיפול הסופי, ומביא את תחתית התיק למצב הסגירה השטוח שלו. במקביל, לאורך קצוות הדשים המקופלים מצופים במצע והדשים נלחצים אל השקית בלחץ מבוקר.
האיטום התחתון חייב לשרת שתי מטרות: חוזק קשר מספיק כדי לעמוד בלחץ של מילוי ונשיאה, ודיוק בגודל אחיד כדי לשמור על השקית שטוחה בעת המילוי. איטום תחתון לא אחיד-עקב הידבקויות לא עקביות, לחץ לא הולם או מיקומים שגויים-עלולים לגרום לדליפה, דקולטה או שקיות שלא יכולות לעמוד זקוף.
לאחר יצירת האיטום התחתון, השקית מתמצקת במלואה על ידי קטע קירור (עבור מערכות דבק חם) או זמן שהייה קצר (עבור מערכות דבק קר) לפני שהשקית עוברת טיפול מכני נוסף.
בידוד קול: הפרדת תיקים בודדים
בשלב זה, המכונה מייצרת זרם רציף של מנגנוני שקיות חיבור-שכל אחד מהם נוצר ואטום, אך עדיין מחובר לשכן בחלק העליון. תחנות יירוט מפרידות שקיות בודדות מהזרם הרציף הזה.
הקורים נחתכים בדרך כלל במרווחים מוגדרים במדויק עם סכין גלילית סיבובית או סכין ניתוק מבוקרת-. יש להגדיר את עמדות החיתוך המסונכרנות עם מהירות הרשת ואורך השקית כדי להבטיח שכל שקית נחתכת בנקודה הנכונה-בדרך כלל בקצה העליון מעל החלק התחתון של איטום השק הבא.
מערכת בקרת סרוו החליפה במידה רבה את מערכת הנעת פקה מכנית במכונות שקיות נייר. בקרת סרוו מאפשרת מיקום מדויק של החתכים בכל נקודה במחזור המכונה, תגובה מהירה יותר לשינויי מהירות והתאמה קלה יותר בעת מעבר בין גדלי תיקים. מחקר על שדרוג סרוו של מכונות תעשייתיות מראה שהחלפת כונן סרוו עם מערכת חיתוך מצלמת סרוו יכולה לשפר את דיוק מיקום החיתוך ב-30-50% ולהפחית את הבלאי המכאני ואת דרישות התחזוקה.
איסוף וערימה של תיקים
לאחר החיתוך, שקיות בודדות יוצאות מהמכונה על ידי קטע ערימה או איסוף. בהתאם לתצורת המכונה, ניתן לחלק את אבק השקיות ל:
שטוח על מגש איסוף עם ספירה ואריזה אוטומטית
העברה לתחנות צרור במורד הזרם לאריזה קבוצתית
טען ישירות לחיבור ידית התיק (מתאים לתיקים הדורשים ידית נפרדת)
המעבר מפס הייצור לאזור האיסוף חייב להיות מנוהל בקפידה כדי למנוע מהשקיות להתעוות, להתהפך או לשבור אטמים בתחתית במהלך הטיפול. סילוני אוויר ומוטות דחיפה מכניים עדינים משמשים להשגת מעבר חלק מבלי לפגוע באטם החדש שנוצר.
מערכת בקרה: לשלב הכל
מאחורי הפעולה המכנית מסתתרת מערכת הבקרה של המכונה, אשר מרכזת כל אתר ומבטיחה שהם עובדים בסנכרון. מכונות שקיות נייר מסתמכות על מערכות PLC (בקר לוגיקה לתכנות) בשילוב עם כונני סרוו ופאנלים של ממשק- אנושי (HMI).
PLC מקבל כניסות חיישנים בכל המכונה-מדידות מתח רשת, חיישני רישום מודפסים, אותות מקודד לכל תחנת עיבוד, חיישני טמפרטורה ומתגי נעילת בטיחות-ומניע יציאות כולל פקודות של מנוע סרוו, הפעלת שסתומים פניאומטיים, בקרת מערכת חיבור ויציאות אזעקה.
מערכת הנעת הסרוו ראויה לתשומת לב מיוחדת מכיוון שהיא הבסיס הטכני של מכונות מודרניות המבדיל אותן מעיצובים מכניים מוקדמים. כל אחת מתחנות העיבוד העיקריות-מכונת ההדבקה הצדדית, מכונת הדבק התחתון, החותך-מופעלת על ידי מנוע סרוו משלה, המאפשר ל-PLC לשלוט באופן עצמאי ומדויק על המיקום, המהירות וההאצה של כל אלמנט נע. זה בניגוד גמור לעיצובי הפיקה המכניים הישנים, שבהם גל הנעה ראשי יחיד שלט בתנועה של כל התחנות באמצעות צימוד מכני קבוע.
היתרונות של הארכיטקטורה מונעת-שרת של אמכונת שקיות נייר חום אוטומטיתלִכלוֹל:
שינוי פורמט מהיר יותר: שינוי גודל התיק דורש התאמת פרמטרי מיקום סרוו במקום החלפת מצלמות, גלגלי שיניים או תבניות חיתוך.
סנכרון טוב יותר: מנועי סרוו יכולים לתאם בצורה מדויקת עם קווי המתאר של מצלמות אלקטרוניות, תוך מניעת זעזועים ובלאי מכאניים והפחתת שגיאות סנכרון במערכות הנעת פקה
דיוק חיתוך משופר: כפי שהוזכר קודם לכן, למערכות חיתוך סרוו-יש דיוק מיקום טוב בהרבה מהתקנים מכניים אחרים
מורכבות מכנית מופחתת: פחות חלקים בלויים פירושם דרישות תחזוקה נמוכות יותר וביצועים עקביים יותר לאורך זמן
הערות על טיפול בחומרים
מכונות שקיות נייר, לאורך כל תהליך הייצור, חייבות לשמור על התכונות המכניות של נייר קראפט כדי לטפל בנייר קראפט. מספר גורמים משפיעים על ההשגה המוצלחת של מטרה זו:
תכולת הלחות של נייר: תכולת הלחות של נייר קראפט במהלך העיבוד משפיעה על גמישותו, חוזק המתיחה וההדבקה שלו. רוב המכונות כוללות בקרת לחות או חלקי טיפול מקדים כדי להביא את הנייר לרמת הלחות האופטימלית לפני תחילת העיבוד.
שטוחות רשת: כל גלי לרוחב ברשת-עקב אחסון לא תקין של הסליל, פגם בסליל או שינוי בלחות על רוחב הסליל-יכול להתפשט דרך המכונה ולגרום לבעיות איכות. התקני שיטוח אתרים ומערכות הנחיית קצה עוזרים לתקן את הבעיות הללו לפני שהן מגיעות לאתרים קריטיים.
טווח מהירות: הממוצעמכונת שקיות נייר חום אוטומטיתמייצרת כ-100 עד 400 שקיות לדקה, תלוי בגודל התיק, משקל ותצורת המכונה. מערכת הבקרה של המכונה חייבת להיות מסונכרנת על פני כל טווח המהירות, וזה מאוד תובעני עבור כונן הסרוו ומערכת ה-PLC.
מעקרונות מכניים ועד איכות התיק
עקרון העבודה של מכונות שקיות נייר הוא הפיכת ביצועי חומרי גלם ודיוק מכני למוצר מוגמר עקבי. כל שלב -התרוקנות, בקרת מתח, הדפסה, יצירת צינורות, יצירת תחתית, חיתוך ואיסוף- חייב להתבצע בצורה נכונה ומתואמת עם כל שלב אחר.
כאשר כל התחנות פועלות במסגרת הסבילות שנקבעו להן, התוצאה היא גודל אחיד, אטימה אחידה וחוזק מכני המשקף את המאפיינים המובנים של הנייר החום עצמו. כאשר אתר כלשהו נכשל-בין אם בגלל רכיבים בלויים, הגדרות לא מתאימות או שונות חומרית-ההשלכות במורד הזרם הן לרוב חמורות.
בעת הערכת הציוד, יצרנים ואנשי מקצוע בתחום הרכש מבינים את פעולתן של מכונות שקיות נייר כדי לקבל החלטות רכישה מושכלות, לטפל בבעיות ייצור ולהגדיר דרישות איכות לאספקת השקיות שלהן.
הפניות:
מחקר הנדסי על תהליכי ייצור נייר קראפט ומאפיינים מכניים של חומרי אריזה
נייר טכני על מערכות שקיות מוזנות בגלילים למכונות אריזה תעשייתיות
מחקר הנדסי על החלפת ציוד אריזה מכני מצלמות עם מערכות הנעה של מנוע סרוו
הדפסה גמישה תיעוד טכני על בקרת רישום והדבקת דיו עבור מצעי נייר קראפט


