

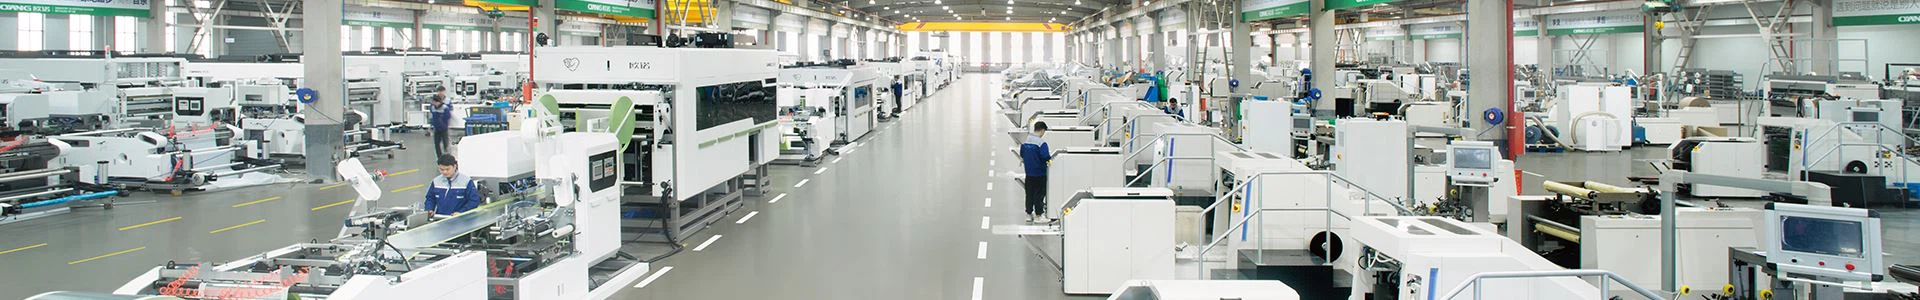
נשענות על ידי מדיניות סביבתית ושדרוגי צריכה, שקיות נייר קראפט מתכלות וניתנות למחזור, מה שהופך אותן לפתרון האריזה המועדף עבור מזון, קמעונאות, לוגיסטיקה תעשייתית ועוד. בעת בחירת מכונת שקיות נייר קראפט אוטומטית המתאימה לצרכי הייצור, יש לבצע הערכה מקיפה ממבנה מכני, מערכות בקרה, תאימות חומרים, יעילות ייצור וכן הלאה. מאמר זה מסכם באופן שיטתי את שיקולי הליבה של בחירת ציוד ומספק התייחסות טכנית להחלטות רכש.
1. מערכת מבנה מכני: קביעת יציבות הציוד ודיוק התיק
1.1 מערכת בקרת הזנה ומתח
בקרת המתח של גלילי נייר קראפט משפיעה ישירות על איכות ייצור השקיות. ביצועים- גבוהיםמכונת שקיות נייר קראפט אוטומטיתהציוד משויך למכשירי פיתול פירי הרחבה פנאומטיים ובלמי אבקה מגנטיים כדי להתאים את המתח בזמן אמת תוך שימוש במערכת משוב-סגורה. זה מבטיח שלא יתרחשו מתיחה או קמטים במהלך ההתפרקות. לדוגמה, לסוגים מסוימים של גלילי נייר יש קוטר של 200 עד 1,000 מ"מ וקוטר ליבה של 76 מ"מ, מה שמאפשר חומרים כגון נייר קראפט או נייר מצופה של 35-80 גרם/מ"ר. תנודת המתח נשלטת בתוך ±0.5 N.
1.2 גיבוש ואיטום מודולים{{1} תחתונים
מנגנון קיפול ויצירת צילינדר: להב מתקפל מונע במנועי פקה או סרוו מכניים הופך נייר שטוח לצילינדר בצורת -U או -V. לדגמים-מתקדמים יש טכנולוגיית קיפול סינכרוני כפול-סרוו עם רוחב קיפול מתכוונן ושגיאה של פחות או שווה ל-0.3 מ"מ.
מערכות איטום-תחתונה: שקיות תחתונות מרובעות זקוקות למספר שלבים. אלה כוללים קמטים, הדבקה, קיפול ולחיצה. מכונות מסוימות מגיעות עם מערכת התזה חמה. למערכת זו טווח ציפוי מתכוונן של 0.1-0.5 גרם/סמ"ר. מצויד בקומפרסים הידראוליים כדי להבטיח קיבולת עומס תחתית של יותר מ-5 ק"ג (נבדק לפי GB/T 23580-2009).
1.3 מערכות חיתוך ופלט שקיות
שיטת חיתוך: החותך המסתובב עם רצועת רצועה סינכרונית-דיוק גבוהה או מנוע סרוו יכול לחתוך עד 320 שקיות לדקה (בהתבסס על שקיות של 250 מ"מ). דגמים מסוימים משתמשים במקודדים בפוטו כדי לנטר את סימני צבע ההדפסה, תוך שמירה על שגיאת חיתוך של פחות או שווה ל-±1 מ"מ.
אוסף סיים: תכונות ספירה וערימה אוטומטיות, המאפשרות גדלים ניתנים להתאמה אישית (50-200 שקיות לכל צרור). המוצרים מועברים לתחנות אריזה באמצעות מסועים או זרועות רובוטיות.
2. מערכת בקרה חשמלית: משפיעה על נוחות תפעולית וגמישות הייצור
2.1 מערכות הנעה
ארכיטקטורת כונן סרוו מלאה: מנועי סרוו משמשים לכונן ראשי, כונן הזנה, הנעה מתקפלת והנעת חיתוך, וסנכרון רב ציר- מושג באמצעות אוטובוסים של EtherCAT או Profinet. לדוגמה, לדגמים מסוימים יש דיוק מיקום של 0.1 מ"מ וזמני החלפת הדגם מופחתים לפחות מ-15 דקות.
טכנולוגיית הנעה בתדר משתנה: ממירי תדרים מכוונים את מהירות הציר בהתאם למשקל הנייר כדי להבטיח פעולה יציבה בטווחים של 50-320 שקיות/דקה.
2.2 ממשק מכונה-אנושי
תפעול מסך מגע: תעשייתי בדרגה 10- מסך מגע 15 אינץ' תומך בממשקים רב לשוניים (למשל, סינית/אנגלית) ותצוגה בזמן אמת של נתוני ייצור (למשל פלט, קודי תקלות, ערכי מתח).
אחסון פרמטרים: ניתן לאחסן יותר מ-200 פרמטרים של תוכנית כדי לשחזר במהירות סוגים שונים של שקיות (למשל, שקיות מזון, שקיות קניות, שקיות שליחויות).
2.3 זיהוי והגנה חכמים
מערכות מעקב לתיוג צבע: מצלמות ברזולוציה גבוהה- או חיישני סיבים אופטיים מזהים דפוסים מודפסים ומתקנים אוטומטית עמדות חיתוך כדי למנוע חוסר יישור.
מאפייני בטיחות: וילונות תאורה, לחצני עצירת חירום ומתגי נעילת דלתות עומדים בתקני בטיחות CE. לדוגמה, כאשר דלת בטיחות נפתחת ומפעילה אזעקה, המכשיר נעצר אוטומטית.
3. תאימות חומרים: קביעת היקף היישום של הציוד
3.1 התאמה של מפרט נייר
טווח משקל: התקני מיינסטרים תומכים בנייר קראפט בגודל 30–80 גרם/מ"ר, נייר למינציה או לוחות שנהב, עם דגמים מסוימים עד 100 גרם/מ"ר.
רוחב גליל: יכול להכיל בדרך כלל מסילה מתכווננת ברוחב גלילים של 600-1000 מ"מ.
תאימות הדפסה: מכונות מסוימות משלבות יחידות הדפסה בצבע מונוכרום או-לשני צבעים למיתוג מקוון או תיאור במהלך האריזה.
3.2 תמיכה בתהליכים מיוחדים
ניקוב חורים בידית: מודולי ניקוב אופציונליים יוצרים חורי ידית עגולים או אליפטיים במיקום מוגדר עם שגיאות קוטר של פחות או שווה ל-±0.2 מ"מ.
ציפוי עמיד בשומן-: עבור אריזות מזון, ניתן לשלב את המכשיר עם ציפוי UV או תחנת למינציה ליצירת שכבה פנימית עמידה בשמן שיכולה לעמוד בטמפרטורות שמן של 120 מעלות צלזיוס.
4. יעילות ייצור ואופטימיזציה של עלויות
4.1 מהירות וקיבולת
מהירות תיאורטית: דגמים מתקדמים מגיעים ל-320 שקיות לדקה, אך הקיבולת בפועל תלויה באיכות הנייר ובמורכבות השקית. לדוגמה, שקית מזון בגודל 200 מ"מ על 120 מ"מ יכולה להגיע ל-280 שקיות לדקה בתנאים יציבים.
יעילות ציוד כללית (OEE): מיתוג מופחת של דגם, שיעורי תקלות נמוכים יותר ותשואה טובה יותר (בדרך כלל גדולה מ-98%) או שווה ל-98%) עבור אופטימיזציה של OEE. מחקר מקרה אחד הראה שלציוד מונע-מלא- יש OEE של יותר מ-85%%.
4.2 צריכת אנרגיה ותחזוקה
תצורת הספק: ההספק הכולל הוא בין 6 ל-15 קילוואט, וצריכת האנרגיה של מנועי הסרוו היעילים- באנרגיה מופחתת ביותר מ-20%.
חיי שירות של חלקים בלויים: יש לספק רכיבים מרכזיים כגון יריעות חיתוך, עריסות ומסבים עם חיי שירות (למשל יותר מ-500,000 שנים לחיתוך יריעות) ותמיכה בתכנון החלפה מהיר.
V. מסגרת החלטה לבחירה: גישה של חמישה-שלבים מהצורך ליישום
5.1 הגדרת דרישות ייצור
סוג ומידות התיק: ציין תחתית מרובעת, תחתית מהדק או תיק ידית, וגודל נפוץ (אורך x רוחב x רוחב תחתית).
יעדי קיבולת: חשב ביקוש יומי ושמור מאגרי קיבולת של 20% לעונת השיא.
רשימת חומרים: ציין את סוג הנייר המתוכנן, המשקל והתהליך הנדרש (למשל, הדפסה, ציפוי).
5.2 השוואת פרמטרים טכניים
| קטגוריית פרמטרים | מכונה א' | מכונה ב' | מכונה C |
|---|---|---|---|
| מהירות מרבית (תיקים/דקה) | 320 | 280 | 250 |
| טווח משקל נייר (g/m²) | 30–80 | 35–100 | 40–120 |
| דיוק חיתוך (מ"מ) | ±0.8 | ±0.5 | ±1.0 |
| צריכת חשמל (kW) | 8.5 | 12.0 | 6.0 |
5.3 בדיקה ובדיקה באתר-
ייצור לדוגמה: הספק נדרש לספק מכונות אב טיפוס לבדיקת חומר בפועל, אימות דיוק השקית וחוזק התחתית.
שילוב קו מוצרים: מדמה את המצב בפועל ובודק תאימות לציוד במעלה הזרם (למשל, מדפסות) ומורד הזרם (למשל אורזים).
5.4 ניתוח עלות-תועלת
השקעה ראשונית: כוללת עלויות ציוד, עלויות הובלה, דמי התקנה ו/די באגים.
עלויות שוטפות: חשב את צריכת האנרגיה,-ו-תדירות החלפת בלאי ועלויות עבודה לכל שקית.
תקופת החזר: זמן התאוששות משוער בדרך כלל 1-3 שנים) על סמך קיבולת מוגברת וחיסכון בעלויות.
5.5 הערכת שירות מכירות לאחר-
זמן תגובה: נדרשת תמיכה טלפונית של 4-שעות ו-24 שעות של התחייבות לתחזוקה באתר.
אספקת חלקי חילוף: אשר את רמות המלאי וזמני אספקה עבור רכיבי מפתח (למשל, מנועי סרוו, PLC).
תמיכה בהדרכה: להבטיח הכשרת מפעילים (כולל תחזוקה ופתרון תקלות) ושירותי מעקב שוטפים.
מַסְקָנָה:
בחירת מכונת שקיות נייר קראפט אוטומטית מחייבת לקחת בחשבון ביצועים טכניים, צרכי ייצור ועלות-יעילות. מומלץ לקונים לתת עדיפות למודלים מונעים-מלאים-עם מערכות זיהוי חכמות משולבות. בעוד שמכונות אלו כרוכות בהשקעה ראשונית גבוהה יותר,-יציבותן לטווח ארוך, גמישות הייצור ויעילות האנרגיה שלהן מצדיקות את העלויות. בדיקות של-אתר ואחרי-שירות המכירה יכולות להפחית את סיכוני הרכש. והם עוזרים לוודא שהציוד נשאר מעודכן למשך 3 עד 5 שנים. זה גם נותן ערך מתמשך לעסק.


